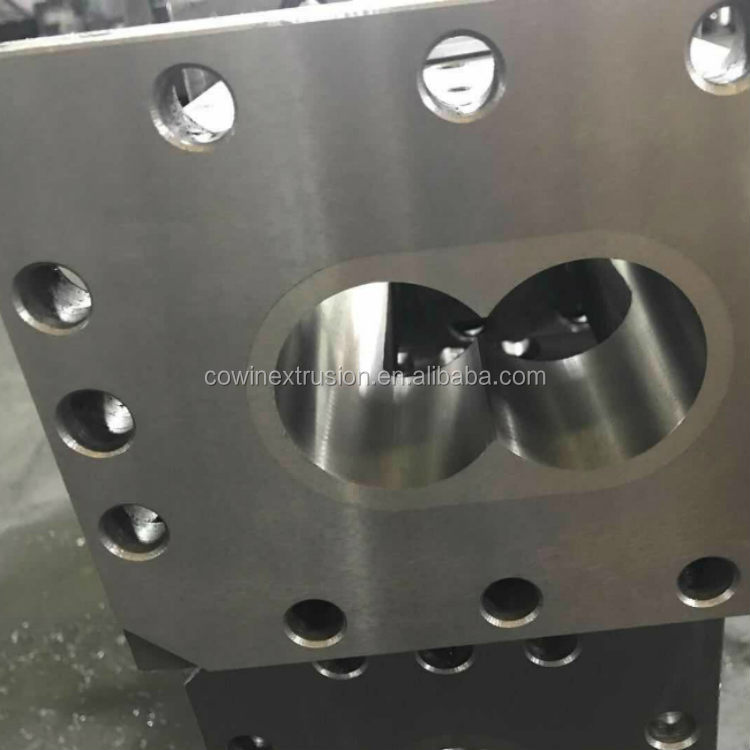
今日、技術が進歩し、プラスチック押出機を洗浄することは大きな問題ではなくなりましたが、どのように適切かつ経済的にプラスチック押出機を洗浄し、スクリューとバレルを傷つけないようにするかが問題です。今日は、プラスチック押出機(主にスクリューとバレル)の適切な洗浄方法についてお話します。
スクリューの正しい清掃方法
1.正しい加熱装置を選ぶ
プラスチック加工装置では、スクリューに固定されたプラスチックを焼くか焼くかして除去するのが最も一般的で効果的な方法だが、スクリューの洗浄にアセチレンの炎を使うことは絶対に禁止されている。アセチレンの炎の温度は3000℃にも達する。ネジの洗浄にアセチレンの炎を使用すると、ネジの金属特性を破壊するだけでなく、ネジの機械的耐性に大きな影響を与えます。ねじのある部分を焼くときにアセチレン炎が永久的な青色に変わった場合、それはねじのこの部分の金属構造が変化したことを意味し、この部分の耐摩耗性の低下、さらには母材からの耐摩耗層の剥離につながる。また、アセチレン炎による局部加熱でも、ねじの片側が過熱され、ねじの曲がりにつながる。
スクリューの真直度はほとんど0.01mm以内です。アセチレンの炎でスクリューを焼き、冷却すると、通常、元の真直度に戻すことは困難である。正しい効果的な方法:使用後すぐにブロートーチでスクリューを清掃する。スクリューは加工中に熱を運ぶので、スクリューの熱分布はまだ均一です。

2.正しい洗剤を選ぶ
商品経済が高度に発達した今日、市場には多くの種類のスクリュー洗剤が出回っているが、そのほとんどは高価で、効果もさまざまである。市販の洗剤を使うかどうかは、メーカーや生産条件によって異なる。プラスチック加工企業は、独自の生産条件に従ってスクリュー洗剤を作るために異なる樹脂を使用することもできます。
3. 正しい洗浄方法を選択する
スクリューを洗浄する最初のステップは、供給プラグを止めること、すなわちホッパー下部の供給口を閉じることである。次にスクリューの回転数を15~25r/minに落とし、ダイ前端の溶融流が流れなくなるまでこの回転数を維持する。バレルの全加熱部の温度を200℃に設定する。バレルがこの温度に達したら、直ちに洗浄を開始する。
異なる押出工程(押出機前部の過剰圧力の危険を減らすためにダイヘッドを取り外す必要がある場合もある)に従って、清掃は一人で完了しなければならない:オペレーターは、システム圧力が高すぎないことを確認するために押出圧力を観察しながら、コントロールパネルからスクリュー速度とトルクを観察する。全工程において、スクリュー速度は20r/min以内に保つ必要がある。低圧ダイスを使用する場合、最初にダイスを外して洗浄しないでください。押出物が加工樹脂から清浄樹脂に完全に転化したら、直ちに停止してダイヘッドを取り外し、スクリューを再始動して(10r/min以内)残留清浄樹脂を流出させる。
バレルの正しいクリーニング方法
バレルの掃除はスクリューの掃除よりずっと簡単だが、これも非常に重要だ。
- バレル洗浄の準備時には、バレル温度も200℃に設定される。
- 丸いスチールブラシをドリルパイプに、電動ドリルをクリーニングツールにねじ込み、スチールブラシを銅金網で包む。
- クリーニングツールをバレルに挿入する前に、ステアリン酸をバレルに振りかけるか、クリーニングツールの銅金網にステアリン酸を振りかける;
- 銅金網がバレルに入ったら、電動ドリルで回転させ、同時に手動で前進・後退させ、前進・後退の抵抗がなくなるまで回転させる;
- バレルから銅金網を取り除いた後、綿布の束を使ってバレルの中を前後に拭き、洗浄樹脂や脂肪酸の残留物を取り除く。このような往復の拭き取りを数回繰り返すと、バレルの洗浄は完了する。洗浄が完了したスクリューとバレルは、いつでも次の生産に組み立てることができる!