


ネジのセグメンテーションとその機能
スクリューは一般的に、吸込・搬送部、溶融部、混練部、脱気部、均質化部の5つのセクションに分けられます。.
- 取り込み・搬送部、搬送物、あふれ防止。.
- 熱伝達とせん断力により材料を完全に融解・均一化する融解部.
- 混合セクションでは、材料成分のサイズがさらに精製され均一になり、理想的な構造を形成し、混合機能の分布と分散をもたらします。.
- 排気部、水蒸気、低分子量物質、その他の不純物を排出します。.
- 均質化(測定)セクションでは、一定の圧力をかけて材料をダイ口で一定の密度にし、同時にさらに混合することで、最終的にスムーズな押出造粒の目的を達成します。.
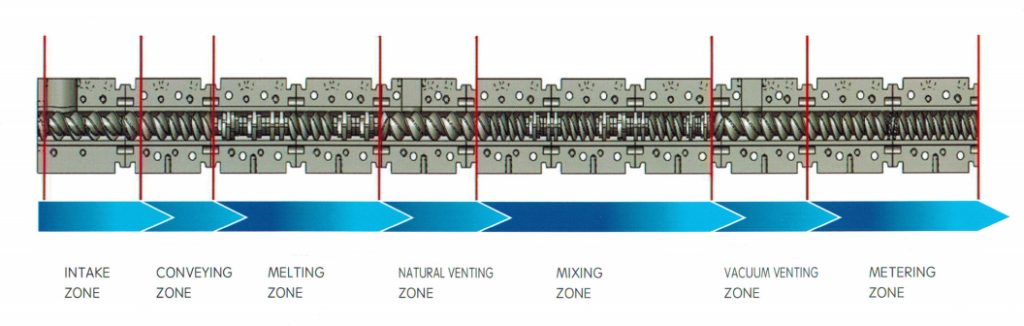
ネジ配置セグメンテーションと温度設定
1. 伝達セクション
A. ネジ配置:
- ディープグルーブ フォワードスレッド
- 中ねじ溝大リード前進ねじ、ねじ溝体積が大小から大小へ変化、すなわちねじリードが徐々に大小から大小へ変化する。.
B. 温度設定
- 高すぎると、この部分の材料の輸送やせん断に影響が出ます。低すぎると、スクリューに過剰な負荷がかかったり、詰まったりします。.
- 一般的に、溶ける直前で、グラデーション状に配置されている。.
2. 溶解部
A. ネジ配置:
このセクションの資料の目的は、加工材料に物理的変化と部分的な化学的変化に必要なエネルギーを与え、成分間の分布を均一で初期分散状態にし、成分を均質化して粘度を近づけることです。.
- 一般的に、材料は大きなせん断力に耐え、溶融のためにバレルの熱伝達を必要とします。.
- 一般的に、ニーディングブロックは、切断要素または逆ねじとともに設定され、位相間の配置と整合に注意が払われます。.
B. 温度設定
1. ガラス繊維シリーズ、温度が低すぎると樹脂が半溶融状態になり、ガラス繊維コーティングが後部で不良になる。温度が高すぎると樹脂の流動性が増し、温度精錬とせん断作用が小さくなり、さらには高温劣化が発生する。設定原理は以下の通りである。
- 基材やガラス繊維の含有量によって、;
- ベース材料の融点範囲よりわずかに高いスクリューせん断による熱入力による値引き;
- 溶融部後部(すなわちガラス繊維投入口)の溶融流動状態.
2. 充填工程(フィラーを十分に分散させるために強いせん断力を加える)、溶融部は母材の融点より10~20℃高く(できるだけ)、材料を完全に溶融させて均一に分散させる。.
- 難燃剤シリーズ、(難燃性保護)、温度は低く保つべきであり、特に白色材料は可能な限り低減させるべきである。;
- ガラス繊維強化難燃シリーズ、材料の基本融点に基づいて、前の2つの間の設定温度。;
- 合金シリーズは、2つのグループの融点を基に、成分の比率や成分の熱感受性などを考慮して、温度を適切に調整します。.
3. ミキシングセクション
A. ネジ配置
このセクションの資料の目的は以下の通りです。
1. 理想的なサイズと構造を形成するために、精製・分散させる。
2. 完成した製品の理想的な構造が破壊されないように注意を払う。.
一般的に2つの典型的な考え方があります。1つは、強化された、双頭および三頭の組み合わせ、もう1つは、ニーディングブロックとスレッドブロックを補助的な高せん断として、分配と分散の両方の高せん断と高シャントフローです。.
B. 温度設定
ガラス繊維シリーズ、温度が低すぎると、材料の流動性が低下し、粘度が高くなり、摩擦が大きくなり、発熱量が多くなり、局所的な過熱が発生します。温度が高すぎると、樹脂が劣化し、せん断が小さくなり、ガラス繊維の分散が悪化し、その固化原理は以下のようになります。
- 基材やガラス繊維の含有量によって異なります。;
- 母材の融点範囲よりやや高い;
- 仕上がったストリップの光沢によって決まります。.
2. 充填系列、(フィラーを十分に分散させるために強いせん断力を印加する)、混合部は母材の融点よりも10~20℃高く(可能な限り)、材料が完全に溶融し均一に分配され、混合物が流体状態であることを保証します。.
- 難燃剤シリーズ、(難燃保護)、温度は低く保つべきで、特に白色材料は、可能な限り低減する。
ガラス繊維強化難燃シリーズは、材料の基本融解を基準とした温度設定により、難燃性を保護します。. - 合金シリーズでは、成分の融点、成分の比率、および成分の熱感受性を考慮して調整されます。.
4.排気セクション
一般排気口の入口には、溶融物をシールして高圧を確立するための逆ねじ逆混練ブロックが設置されています。低充填率と溶融層を形成するための大リードねじ要素を使用し、材料が自由表面に露出するか、または多頭小リードねじを採用して溶融表面の更新速度を上げ、ガス排出と蒸発を促進します。——全体的な考え方:逆ねじ(R-LH)または逆ロッドブロック(KG)+搬送ねじ+大リードまたは多頭小リードねじ。.
5. H均質化(測定)セクション
A. ネジ配置
リード部ブロックが徐々に小さくなる、またはネジ溝が徐々に狭くなることで加圧を実現し、背圧部の長さを短縮する。また、シングルリードねじや幅広ねじを使用することで、排出能力を向上させ、材料の露出を避けることに注意する。.
B. 温度設定
適切に温度を下げるために、しかしダイの高温は放電に有利です。.
溶融部の温度に基づいて、温度は適切に低下され、その原理は光沢の低下に従って決定されます。.








