


La segmentazione della vite e la sua funzione
La coclea è generalmente suddivisa in 5 sezioni: sezione di aspirazione e trasporto, sezione di fusione, sezione di miscelazione, sezione di scarico e sezione di omogeneizzazione.
- Sezione di aspirazione e trasporto, convogliamento dei materiali, prevenzione del traboccamento.
- Sezione di fusione, che fonde completamente e omogeneizza il materiale attraverso il trasferimento di calore e il taglio per attrito.
- Sezione di miscelazione, la dimensione dei componenti del materiale è ulteriormente raffinata e uniforme, formando una struttura ideale, con distribuzione e dispersione della funzione mista.
- Sezione di scarico, scarica vapore acqueo, sostanze a basso peso molecolare e altre impurità.
- La sezione di omogeneizzazione (misurazione), convogliare e pressurizzare, per stabilire una certa pressione, in modo che il materiale all'imboccatura della filiera abbia una certa densità, allo stesso tempo, ulteriore miscelazione, e infine raggiungere lo scopo di granulazione estrusione liscia.
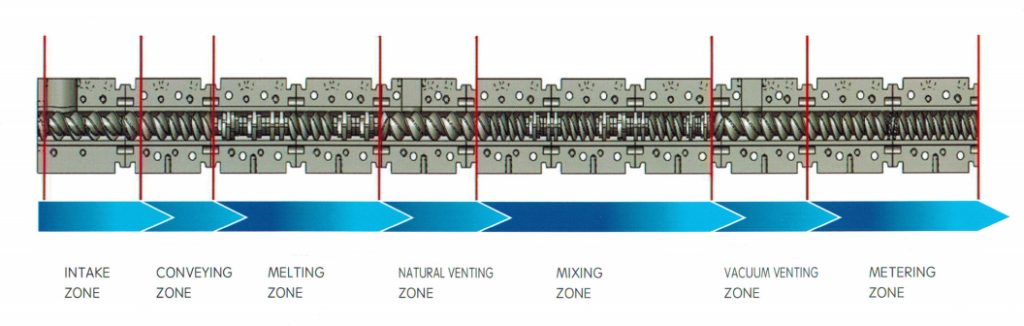
Segmentazione della disposizione delle viti e impostazione della temperatura
1. Sezione di trasporto
A. Disposizione delle viti:
- Filettatura anteriore con scanalatura profonda
- Il volume della scanalatura della vite passa da grande a piccolo, ovvero il vantaggio della filettatura della vite passa gradualmente da grande a piccolo.
B. Impostazione della temperatura
- Non deve essere troppo alto, per non compromettere il trasporto e il taglio dei materiali in questa sezione; non deve essere troppo basso, per non sollecitare troppo la vite o bloccarla.
- In genere leggermente vicini alla fusione, disposti a gradiente.
2. Sezione di fusione
A. Disposizione delle viti:
Lo scopo del materiale in questa sezione è quello di far ottenere al materiale lavorato l'energia necessaria per il cambiamento fisico e il parziale cambiamento chimico, in modo che la distribuzione tra i componenti sia uniforme e inizialmente dispersa, in modo che i componenti siano omogenei e la viscosità sia vicina.
- In genere, il materiale deve sopportare un forte taglio e un trasferimento di calore a botte per fondere.
- In genere, i blocchi impastatori sono impostati, con elementi di taglio o fili inversi, e prestano attenzione alla disposizione e all'abbinamento tra le fasi.
B. Impostazione della temperatura
1. Se la temperatura è troppo bassa, la resina è semi-fusa e il rivestimento in fibra di vetro è scarso nella sezione posteriore; se la temperatura è troppo alta, il flusso di resina aumenta, la raffinazione della temperatura e l'azione di taglio si riducono e si verifica persino una degradazione ad alta temperatura. Il principio di regolazione è il seguente:
- A seconda del materiale di base e del contenuto di fibra di vetro;
- Dedurre l'apporto di calore della cesoiatura della vite, leggermente superiore all'intervallo del punto di fusione del materiale di base;
- La condizione del flusso di fusione della sezione posteriore della sezione di fusione (cioè l'ingresso della fibra di vetro).
2. La sezione di fusione è di 10~20 °C superiore al punto di fusione del materiale di base (per quanto possibile), in modo che il materiale sia completamente fuso e distribuito in modo uniforme.
- Serie ritardante di fiamma, (proteggere il ritardante di fiamma), la temperatura deve essere bassa, soprattutto i materiali bianchi, per quanto possibile da ridurre;
- Serie di ritardanti di fiamma rinforzati con fibra di vetro, temperatura impostata tra le due precedenti, in base al punto di fusione di base del materiale;
- Le serie di leghe, in base alla temperatura di fusione di due gruppi, tenendo conto della proporzione dei componenti e della sensibilità termica dei componenti, ecc.
3. Sezione di miscelazione
A. Disposizione delle viti
Lo scopo del materiale in questa sezione è: 1. Raffinare e disperdere per formare la dimensione e la struttura ideale. 2. Prestare attenzione a non distruggere la struttura ideale del prodotto finito.
Le idee tipiche sono generalmente due: 1. La combinazione potenziata, a due o tre teste; 2. Il flusso ad alto taglio e l'alta derivazione della distribuzione e della dispersione si basano sul blocco di impastamento e sul blocco di filatura come alto taglio ausiliario.
B. Impostazione della temperatura
1. La serie di fibre di vetro, la temperatura è troppo bassa, le prestazioni di flusso del materiale sono scarse, la viscosità è grande, l'attrito diventa grande, la generazione di calore è alta, e ci sarà un surriscaldamento locale; la temperatura è troppo alta, la resina si degrada, il taglio è piccolo la dispersione della fibra di vetro si deteriora, e il suo principio di impostazione:
- Varia a seconda del materiale di base e del contenuto di fibra di vetro;
- Leggermente superiore al punto di fusione del materiale di base;
- È determinato dalla lucentezza del nastro finito.
2. La sezione di miscelazione è di 10~20 °C superiore al punto di fusione del materiale di base (per quanto possibile), in modo che il materiale sia completamente fuso e distribuito uniformemente, per garantire che la miscela sia allo stato fluido.
- Serie ritardante di fiamma, (proteggere ritardante di fiamma), la temperatura dovrebbe essere bassa, soprattutto i materiali bianchi, per quanto possibile per ridurre。
Serie di ritardanti di fiamma rinforzati con fibra di vetro, impostazione della temperatura basata sulla fusione di base del materiale come base, proteggere il ritardante di fiamma. - Serie di leghe, viene regolata in base alla temperatura di fusione del componente, tenendo conto della proporzione del componente e della sensibilità al calore del componente.
4. Sezione di scarico
All'ingresso della porta di scarico generale, viene predisposto un blocco di impastamento a filettatura inversa per sigillare la colata e stabilire un'alta pressione; utilizzare elementi di filettatura in piombo grande per formare uno strato di colata a bassa pienezza, in modo che il materiale esponga una superficie libera o adottare filettature in piombo piccolo a più teste per aumentare la velocità di rinnovamento della superficie della colata, che favorisce lo scarico di gas e la volatilizzazione - L'idea generale: filettatura inversa (R-LH) o blocco di barre inverse (KG) + filettatura di trasporto + filettatura in piombo grande o in piombo piccolo a più teste.
5. Hsezione omogenizzazione (misurazione)
A. Disposizione delle viti
Il piombo del blocco della filettatura è gradualmente ridotto o la scanalatura della vite è gradualmente ridotta per ottenere la pressurizzazione, ridurre la lunghezza della sezione di contropressione e prestare attenzione all'uso della filettatura a testa singola e della filettatura larga per migliorare la capacità di scarico ed evitare l'esposizione del materiale.
B. Impostazione della temperatura
Per ridurre la temperatura in modo adeguato, la temperatura elevata dello stampo favorisce lo scarico.
Sulla base della temperatura della sezione di fusione, la temperatura viene opportunamente ridotta e il principio viene determinato in base alla riduzione della brillantezza.








