


나사의 분할 및 기능
스크류는 일반적으로 흡입 및 이송 섹션, 용융 섹션, 혼합 섹션, 배기 섹션 및 균질화 섹션의 5가지 섹션으로 나뉩니다.
- 투입 및 이송부, 이송 자재, 넘침 방지.
- 용융부, 열전달과 전단 마찰을 통해 재료를 완전히 용융시키고 균질화하는 부분.
- 혼합 공정에서 재료 성분의 크기가 더욱 정제되고 균일해지면서 이상적인 구조를 형성하고, 혼합 기능의 분포 및 분산을 강화합니다.
- 배기구, 수증기, 저분자량 물질 및 기타 불순물 배출.
- 균질화(측정) 부분은 일정 압력을 설정하기 위해 이송 및 압축하여 다이 입구의 재료에 일정한 밀도를 부여하고, 동시에 추가 혼합을 통해 최종적으로 원활한 압출 과립화 목적을 달성합니다.
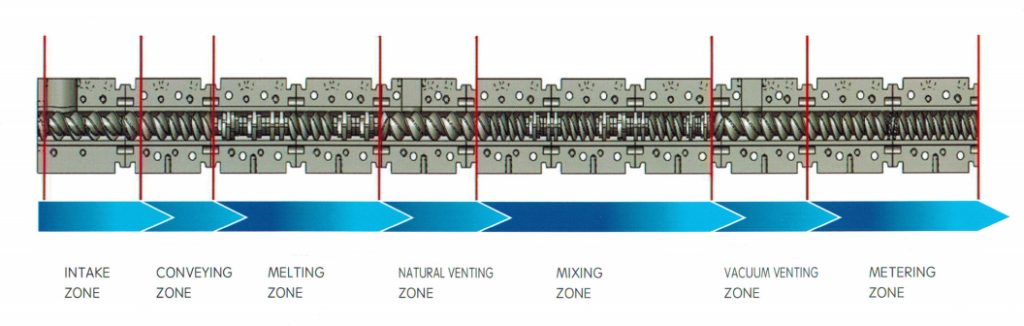
나사 배열 분할 및 온도 설정
전달 구간
나사 배열:
- 깊은 홈 전방 나사
- 중간 나사 홈 대형 리드 전방 나사, 나사 홈 부피가 대형에서 소형으로 변하며, 즉 나사산 리드가 대형에서 소형으로 점차 변하는 것.
B. 온도 설정
- 이 구간에서 재료의 운송 및 절단에 영향을 미칠 정도로 너무 높아서는 안 되며, 나사가 과도한 응력을 받거나 걸리는 불량이 발생할 정도로 너무 낮아서도 안 됩니다.
- 일반적으로 녹기 직전의 상태로, 그라데이션처럼 배열됨.
2. 용융 구간
나사 배열:
이 섹션의 재료 목적은 물리적 변화와 부분 화학적 변화에 필요한 에너지를 가공된 재료가 얻도록 하여, 성분 간 분포를 균일하고 초기 분산되도록 하여, 성분이 균질하고 점도가 유사하도록 하는 것입니다.
- 일반적으로 재료는 큰 전단력과 배럴 열 전달을 견뎌 녹을 수 있어야 합니다.
- 일반적으로 니딩 블록이 설정되고, 절단 요소 또는 역나사가 배치되며, 상 간의 배열과 일치에 주의를 기울입니다.
B. 온도 설정
1. 유리 섬유 시리즈, 온도가 너무 낮으면 수지가 반쯤 녹아 유리 섬유 코팅이 뒷부분에서 제대로 되지 않습니다. 온도가 너무 높으면 수지 흐름이 증가하고, 온도 정제 및 전단 작용이 작아지거나 심지어 고온 분해가 발생합니다. 설정 원리는 다음과 같습니다.
- 기재 재료와 유리섬유 함량에 따라;
- 스크류 전단의 열 입력을 차감하고, 모재의 용융점 범위보다 약간 높게 합니다.;
- 용융부 후단부(즉, 유리 섬유 투입구)의 용융 상태.
2. 충전 시리즈, (필러를 완전히 분산시키기 위해 강한 전단력 제공), 용융부는 재료의 용융점보다 10~20 °C 높게 (가능한 한) 하여 재료가 완전히 용융되고 균일하게 분포되도록 한다.
- 난연 시리즈, (난연 보호), 온도는 낮아야 하며, 특히 흰색 재료는 가능한 한 줄여야 합니다.;
- 유리 섬유 강화 난연성 시리즈, 재료의 기본 융점을 기준으로 이전 두 개의 사이의 설정 온도;
- 합금 계열을 두 그룹의 융점을 기반으로 하고, 성분 비율 및 성분의 열 민감성 등을 고려하여 적절하게 온도를 조절합니다.
3. 혼합 구간
나사 배열
이 섹션의 자료 목적은 다음과 같습니다. 1. 이상적인 크기와 구조를 형성하기 위해 정제하고 분산시킵니다. 2. 완성된 제품의 이상적인 구조가 파괴되지 않도록 주의합니다.
일반적으로 두 가지 일반적인 아이디어가 있습니다: 1. 강화된, 두 개의 머리와 세 개의 머리 조합; 2. 연신 블록과 나사 블록을 보조 고전단으로 기반으로 하여 유통 및 분산의 고전단 및 고자류.
B. 온도 설정
1. 유리 섬유 계열, 온도가 너무 낮으면 재료의 흐름 성능이 좋지 않고, 점도가 커지며, 마찰이 커지고, 발열량이 높아져 국부 과열이 발생합니다. 온도가 너무 높으면 수지가 열화되고, 전단력이 작아져 유리 섬유 분산 정도가 나빠지며, 그 설정 원리는 다음과 같습니다:
- 기재와 유리섬유 함량에 따라 다릅니다.;
- 기본 재료의 녹는점 범위보다 약간 높게;
- 완성된 스트립의 광택으로 결정됩니다.
2. 충전 시리즈, (강한 전단력을 제공하여 충전재를 완전히 분산시키십시오), 혼합부는 베이스 재료의 융점보다 10~20°C 높게 하여 (가능한 한) 재료가 완전히 녹고 균일하게 분포되도록 하여 혼합물이 유동 상태를 유지하도록 보장합니다.
- 난연제 시리즈, (난연제 보호), 온도는 낮아야 하며, 특히 흰색 재료는 가능한 한 줄여야 합니다.
유리 섬유 강화 난연성 시리즈, 기본 재료의 용융점을 기준으로 한 온도 설정, 난연성 보호. - 합금 계열은 구성 성분의 용융 온도, 구성 성분의 비율, 그리고 구성 성분의 열 민감도를 고려하여 조정됩니다.
4. 배기 섹션
일반 배기구 입구에 가역 나사 역반죽 블록을 설치하여 용융물을 밀봉하여 고압을 형성합니다. 큰 리드 나사 요소를 사용하여 낮은 충만도와 용융 층을 형성하여 재료가 자유 표면을 노출시키거나 다중 헤드 소형 리드 나사를 채택하여 용융 표면 갱신 속도를 높여 가스 방출 및 휘발에 유리합니다. —— 핵심 아이디어: 역 나사(R-LH) 또는 역 로드 블록(KG) + 이송 나사 + 대형 리드 또는 다중 헤드 소형 리드 나사.
5. H균질화 (측정) 섹션
나사 배열
압출기의 스크류 전단부의 리드는 점차 작아지거나 스크류 홈 깊이가 점차 줄어들어 가압을 달성하고, 배압부의 길이를 줄이며, 토출량을 개선하고 재료 노출을 방지하기 위해 단일 시작 나사 및 넓은 스크류 나사의 사용에 주의해야 합니다.
B. 온도 설정
온도를 적절하게 낮추되, 다이의 높은 온도는 방전에 유리하다.
용해부의 온도에 따라 적절히 온도를 낮추고 광택 감소에 따라 원리를 결정한다.








